返回列表
喷涂车间转运平车与烘干炉、输送线的对接,表面上是“车停到位”的问题,实际上涉及物理衔接、位置精度、热边界和节拍同步四个彼此关联的界面。任一界面处理不当,都会在后续环节表现为工件偏移、热量外泄或转接中断。
一、物理衔接:轨道与锁定
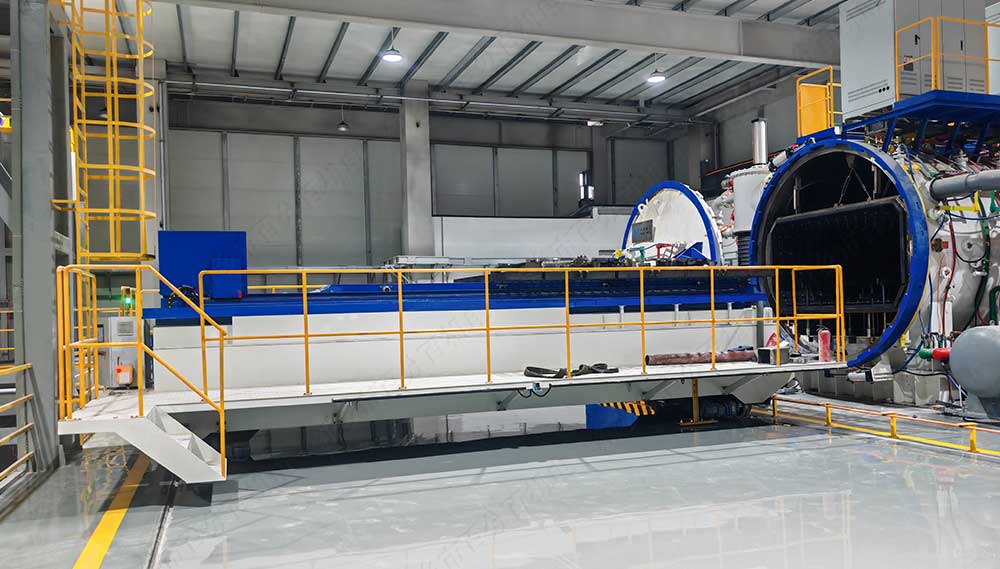
转运平车与烘干炉之间的物料传递,通常依赖轨道或辊道的连续性。一种做法是在平车端部设置可翻转或伸缩式轨道结构,与烘干炉内部的固定轨道对接,使炉内无动力轨道小车能够被牵引至平车台面,或反向推入炉内。这一衔接方式对平车的停位角度和轨道高度提出了约束:延长轨道与炉内轨道的水平度和中心线偏差需要在对接前得到控制,否则小车在跨越接缝时可能出现卡滞。
仅有轨道对齐尚不足以维持对接状态。推进平车与烘干炉平台之间可设置机械锁定结构:平车端部的锁定轴在驱动轴抵接锁位法兰盘时转动,锁定销穿过炉平台的锁定孔并将两者紧固。这一锁定的作用是防止在推拉工件过程中平车因反作用力或轨道微小坡度产生窜动。锁定动作的时序需要与对接控制联锁——未完成锁定之前,工件推送机构不应启动。
二、位置精度:对接公差从哪里来
对接精度的要求不由平车本身决定,而由它所服务的工位决定。烘干炉入口、输送线接驳点或工装定位面所能接受的偏差范围,构成了位置精度的上限。
在工程配置中,定位精度的预算需要覆盖从指令发出到载荷实际位置之间的各个环节。以激光距离传感器为例,某型号的精度为±2.0至±3.0 mm,重复性为±0.5至±2.0 mm;温度漂移典型值为0.1 mm/K,在30 K的环境温差下可引入3 mm的偏差。若对接公差为±10 mm,传感器精度与温度漂移已占用约5 mm,剩余裕度需分配给制动停车和机械间隙。这意味着单纯提高传感器等级并不能无限改善对接精度,车架刚度、轮轨间隙和制动一致性同样在消耗这份预算。对于返回固定工位的重复对接,重复性而非绝对精度起主导作用;此时选用重复性较好的传感器和稳定的停位控制逻辑,比追求绝对定位精度更为实际。
定位手段可组合使用。激光测距提供全程的位置反馈,接近开关或光电传感器在最终到位点执行确认,机械挡块或锁定销完成物理约束。升降机构的同步精度也需要纳入对接精度考量:多缸升降的同步误差若未得到控制,台面在对接高度上可能出现倾斜,影响轨道或辊道的对齐。工程案例中,双同步液压缸的同步误差可控制在≤2 mm,升降定位重复误差在毫米级范围。
三、热边界:烘干炉炉口的密封与隔热
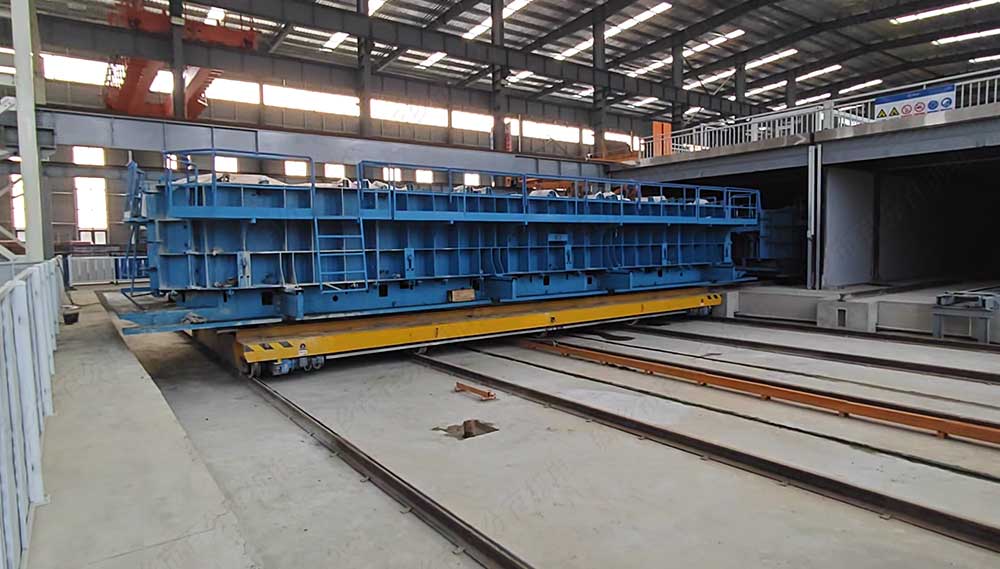
平车与烘干炉对接时,炉口是一个开放的热边界。若密封处理不当,热风从台车与炉体的接缝处泄漏,既影响炉温均匀性,也增加能耗。
密封方案需与对接形式匹配。对于间歇式台车炉,平车端面或边缘可设置密封槽,炉门关闭后将密封条压紧在平车与炉体之间,使台车本身成为炉体的一部分。纤维密封条配合调整弹簧的结构,可在平车与炉门口之间提供可压缩的密封接触,补偿对接面的微小间隙。对于连续通过式输送线,风幕可在炉口形成气帘,迷宫密封则通过多道折流板延长泄漏路径,两者可组合使用。
隔热设计需要与密封同步考虑。烘干工位的热辐射和热空气会向平车台面及车体传导。台面与底盘之间可设置硅酸铝耐火纤维隔热层与空气隔热腔,阻断热量向下传递;电气仓和电池仓可加装隔热岩棉或不锈钢隔热罩,线缆选用耐温等级匹配的硅橡胶电缆。车轮和轴承部位的润滑脂也需选用耐高温类型,避免在炉口附近因温度升高而流失或结焦。隔热措施不到位时,热量会沿车体结构传至驱动和控制系统,短期内可能不表现为故障,但会加速电气元件的老化和电池的性能衰减。
四、输送线对接:高度、速度与信号
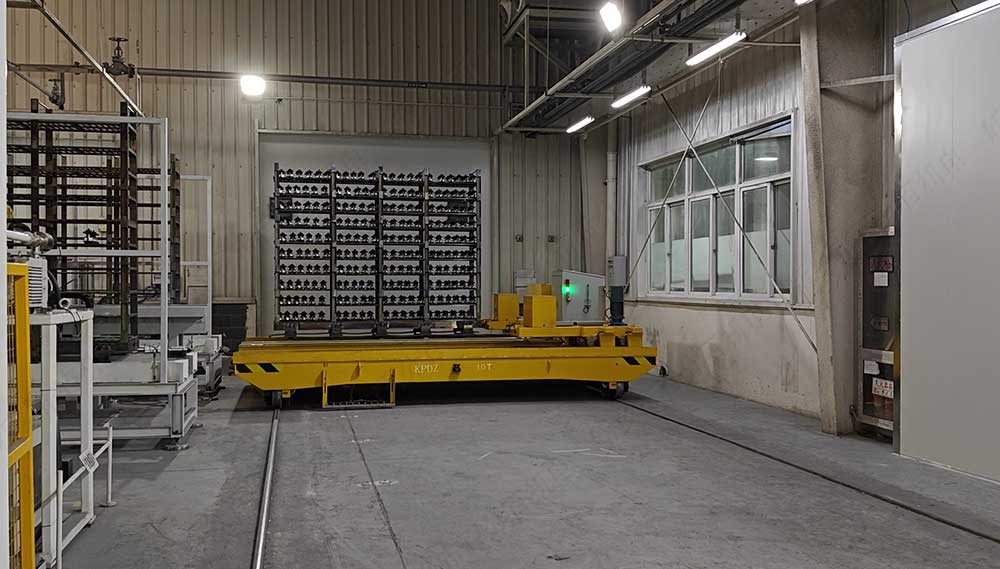
平车与辊道或链条输送线的对接,首先需要解决高度匹配。不同工序的输送线高度存在差异,平车对接端需要具备高度调节能力。集成动力辊道与升降调节的对接装置,可在一定范围内适配前后端高度不一致的输送设备。对于以轨道平车为载体的场景,液压升降机构可在对接时将台面调整至与输送线辊面平齐,对接完成后降至运行高度。
速度同步是连续输送线对接的另一环节。当平车上的输送机构与外部输送线需要连续传递工件时,两者的线速度应保持一致,否则工件在交接处会产生滑移或冲击。在自动化产线中,辊道或链条驱动可通过电子齿轮或主从控制建立速度关联,使对接段的线速度同步。对于间歇式对接,速度同步的要求相对宽松,但启动和停止的时序仍需与外部输送线联锁,避免工件在交接点停留时被后续工件推挤。
信号协同贯穿对接全过程。平车到位、锁定完成、高度就绪、外部输送线允许交接——这些状态信号需要形成明确的时序链。任一条件未满足时,工件推送或输送启动应被闭锁。对接完成后的解锁同样需要条件判断,避免在工件尚未完全离开交接区域时平车移动。
五、配置取向的差异
烘干炉对接与输送线对接的侧重点有所不同。烘干炉对接的核心约束来自热边界和炉内轨道衔接,密封与隔热的优先级高于速度匹配;输送线对接的核心约束来自高度、速度和信号时序,热因素通常不是主要矛盾。在同一台平车上同时满足两类对接需求时,需要在台面结构、升降行程和密封形式上作出取舍,而非将两套方案简单叠加。
如需根据具体工件尺寸、烘干炉形式(间歇台车式/连续通过式)和输送线类型讨论对接方案的配置组合,欢迎提供参数与 河南百分百电动平车:13373746456 进一步交流。